English
Tin tức
Trang chủ / Tin tức / Tin tức ngành / Cách khắc phục nồi hơi bị rò rỉ: Nguyên nhân, chẩn đoán, các bước sửa chữa ở nhà máy

+86-13961025664
Một vũng nước dưới vỏ nồi hơi công nghiệp hiếm khi chỉ là vấn đề về hệ thống ống nước. Trên nồi hơi nhiệt thải khí thải lò luyện cốc công suất 60 tấn/h, nước xuất hiện dọc theo đường nối vỏ thường chỉ ra một trong ba nguyên nhân: mối hàn giữa ống với tấm ống không thành công, ống tiết kiệm mỏng hoặc miếng đệm lỗ tay bị rỉ. Ba lỗi đó trông gần như giống hệt nhau khi nhìn từ lối đi và chúng tốn rất nhiều tiền cũng như thời gian ngừng hoạt động để khắc phục.
Sự cám dỗ luôn giống nhau: thắt chặt một cái gì đó, giữ thiết bị trực tuyến và xử lý nó trong lần ngừng hoạt động tiếp theo theo kế hoạch. Đó chính xác là cách mà công việc sửa chữa lò hơi bị rò rỉ kéo dài bốn giờ biến thành một dự án thay thế kéo dài ba tuần kèm theo hình phạt sản xuất.
Vì vậy, đây là kết luận đầu tiên. Dừng lại, cô lập và xác định vị trí trước khi có ai chạm vào cờ lê. Trong nồi hơi công nghiệp và nồi hơi sử dụng nhiệt thải, khoảng 2/3 rò rỉ phía nước xuất phát từ một nhóm nhỏ các vị trí có thể dự đoán được và mỗi vị trí có một phương pháp sửa chữa ưu tiên với khả năng chịu độ trễ riêng. Phần tiếp theo đề cập đến nguyên nhân gây rò rỉ, cách chẩn đoán chúng một cách an toàn, so sánh các lựa chọn sửa chữa về thời gian và chi phí cũng như những lựa chọn về vật liệu và thiết kế nào giúp nồi hơi luôn khô ráo trong thập kỷ tới.
Xác định vị trí nguồn rò rỉ trước khi mở một hộp dụng cụ - phương pháp sửa chữa được xác định theo cơ chế hỏng hóc, chứ không phải theo vị trí nước nhỏ giọt.
Rò rỉ nồi hơi không phải là ngẫu nhiên. Chúng tập hợp xung quanh một số cơ chế hạn chế và mỗi cơ chế để lại dấu hiệu riêng trên kim loại. Nếu bạn có thể đặt tên cho cơ chế, bạn có thể dự đoán việc sửa chữa, thời gian ngừng hoạt động và khả năng rò rỉ quay trở lại vị trí cũ trong vòng 12 tháng.
| Vị trí rò rỉ | Rất có thể nguyên nhân gốc rễ | Kiểm tra trường đầu tiên | Ưu tiên sửa chữa |
|---|---|---|---|
| Mối hàn ống với tấm ống | Giãn nở nhiệt theo chu kỳ, chân mối hàn bị hạn chế | Kiểm tra thẩm thấu thuốc nhuộm, nội soi khớp | Sửa chữa mối hàn cục bộ cộng với giảm căng thẳng |
| Tường ống tiết kiệm hoặc làm nóng không khí | Ăn mòn điểm sương axit, pH nước cấp thấp | Khảo sát độ dày thành siêu âm | Phần retube với thiết kế chống ăn mòn |
| Bề mặt ống bên lửa gần máy thổi bồ hóng | Xói mòn tro, cắt hơi nước | Kiểm tra trực quan trong thời gian mất điện | Sửa chữa ống bọc hoặc thay thế ống đơn |
| Miếng đệm lỗ tay và lỗ cống | Miếng đệm cũ, mô-men xoắn bu-lông không đều, mặt tựa bị biến dạng | Nạp lại áp suất thấp và quan sát khớp | Miếng đệm mới với trình tự mô-men xoắn được ghi lại |
| Kết nối mặt bích và bắt vít | Thư giãn bu lông dưới chu trình nhiệt | Chụp ảnh nhiệt trong khi thiết bị ấm | Chỉnh lại mô-men xoắn theo thông số kỹ thuật, thêm vòng đệm lò xo |
| Khe co giãn và vỏ | Chuyển động khác biệt ngoài hành trình ống thổi | Đo lường trực quan hành trình và khoảng cách | Thiết kế lại phần tử mở rộng |
| Tiêu đề và đường ống xả đáy | Rò rỉ, xói mòn-ăn mòn do hơi nước ướt | Kiểm tra độ cứng, lập bản đồ độ dày siêu âm | Thay thế tiêu đề hoặc đoạn ống |
Hai cách nhanh chóng để thu hẹp danh sách. Đầu tiên, hãy hỏi khi rò rỉ xuất hiện. Rò rỉ chỉ xuất hiện khi khởi động nguội là vấn đề liên quan đến sự co rút của khớp; rò rỉ phát triển theo tải thường là sự ăn mòn hoặc xói mòn do dòng chảy và nhiệt độ. Thứ hai, hỏi xem nước chảy ra ở đâu so với đường dẫn khí. Hư hỏng ở phía nước làm ướt lớp vỏ bên ngoài và lớp cách nhiệt, trong khi hư hỏng ở ống phía cháy thường biểu hiện dưới dạng hơi trắng trong ống khói hoặc nhiệt độ ống khói tăng lên trước khi nhìn thấy nước.
Hầu hết các rò rỉ nồi hơi là triệu chứng của sự không phù hợp giữa điều kiện vận hành thực tế và vật liệu, độ giãn nở hoặc thiết kế xử lý nước - không phải là bằng chứng cho thấy ai đó đã hàn kém cách đây 10 năm.
Việc sửa chữa nồi hơi bị rò rỉ bắt đầu từ lâu trước khi máy hàn đến. Trình tự bên dưới là trình tự chúng tôi khuyên dùng cho các nhóm bảo trì nhà máy và nó được thiết kế để bảo vệ cả phi hành đoàn cũng như bằng chứng cho bạn biết điều gì thực sự đã thất bại.
Lưu ý về thử nghiệm thủy tĩnh: bất kỳ thử nghiệm nào trên áp suất thiết kế đều phải tuân theo mã hiện hành và tài liệu được chứng nhận của chính nồi hơi, đồng thời trên nồi hơi nhiệt thải có gắn ống dẫn phía khí, đường dẫn khí phải được cách ly và làm sạch rõ ràng trước khi đưa nước vào. Cắt góc đó là cách nhanh nhất để biến nhiệm vụ bảo trì thành sự cố.
Trình tự chẩn đoán không phải là giấy tờ — dữ liệu vận hành và bản đồ độ dày bạn thu thập ở bước ba và sáu sẽ quyết định việc sửa chữa kéo dài một năm hay mười lăm năm.
Khi hồ sơ bảo trì được sắp xếp theo vị trí thay vì theo ngày, một mẫu sẽ xuất hiện gần như ngay lập tức. Nồi hơi là những tổ hợp được thiết kế với số lượng điểm yếu hữu hạn và những điểm yếu đó hoạt động nhất quán trong các ngành rất khác nhau. Pin lò luyện cốc, máy thiêu kết và nồi hơi của nhà máy điện chạy các thành phần hóa học khí thải khác nhau và các cấu hình tải khác nhau, tuy nhiên sự phân bố rò rỉ của chúng rất giống nhau. Biết được mức phân phối dự kiến sẽ thay đổi cách bạn dự trữ phụ tùng, cách bạn viết lộ trình kiểm tra và cách bạn thông báo cho đội bảo trì trước khi ngừng hoạt động. Biểu đồ dưới đây thể hiện sự phân bố đại diện của các vị trí rò rỉ được báo cáo từ việc kiểm tra nồi hơi công nghiệp và nồi hơi nhiệt thải; từng nhà máy sẽ khác nhau về nhiên liệu, xử lý nước và chu kỳ hoạt động.
Các vị trí rò rỉ được báo cáo trong các cuộc kiểm tra nồi hơi công nghiệp (phân phối minh họa, tỷ lệ phần trăm của tất cả các rò rỉ được ghi lại)
Điều đầu tiên mà biểu đồ cho biết là khoảng một phần ba tổng số rò rỉ nằm ở mối nối ống với tấm ống, đây là nơi duy nhất trong nồi hơi có ba vật liệu khác nhau với ba tốc độ giãn nở khác nhau được hàn vào một kết nối hạn chế duy nhất. Sự tập trung đó không phải là lỗi sản xuất; đó là hậu quả tự nhiên của việc đặt tải nhiệt có tính chu kỳ lên khớp cứng.
Cụm thứ hai, chiếm 26%, bao gồm các ống tiết kiệm và làm nóng không khí. Các thành phần này tồn tại ở đầu lạnh của đường dẫn khí, nơi nhiệt độ bề mặt kim loại giảm xuống dưới điểm sương axit, do đó, nồi hơi đốt nhiên liệu chứa lưu huỳnh và chạy ở nhiệt độ khí thoát thấp sẽ luôn mất bộ tiết kiệm trước tiên. Nếu nhà máy của bạn đã thay ống tiết kiệm hai lần trong vòng 5 năm thì vấn đề là ở biên độ nhiệt độ bề mặt chứ không phải ở nhà cung cấp ống.
Nhóm thứ ba, các miếng đệm, lỗ tay và mặt bích chiếm 17%, là nhóm khó chịu nhất vì gần như hoàn toàn có thể tránh được. Những rò rỉ này xuất phát từ chất đàn hồi cũ, mô-men xoắn bu-lông không đều, mặt ngồi bị biến dạng và các khớp được siết chặt lại do cảm giác chứ không phải do thông số kỹ thuật. Chúng rẻ tiền để sửa riêng lẻ và đắt tiền khi tổng hợp, bởi vì mỗi cái đều tốn một khoảng thời gian cách ly, thời gian hồi chiêu và khởi động lại.
Xói mòn do cháy gần máy thổi bồ hóng chiếm 12%. Mô hình ở đây mang tính cục bộ cao: xói mòn theo đường đi của tia hơi nước, vì vậy các ống bị hư hỏng thường có ba hoặc bốn hàng giống nhau mỗi lần. Việc luân phiên các vị trí thổi bồ hóng hoặc điều chỉnh trình tự thổi giữa các lần ngừng hoạt động thường làm giảm đáng kể con số này.
Các khe co giãn và vỏ bọc chiếm 7%, các đầu nối và ống xả chiếm 4%. Đó là những sai sót tần suất thấp, hậu quả cao. Khe co giãn bị rò rỉ sẽ làm hỏng lớp cách nhiệt và vỏ bọc nhưng hiếm khi đe dọa đến ranh giới áp suất, trong khi vết nứt từ từ trong ống góp có thể là hiện tượng ngừng hoạt động cưỡng bức với thời gian dài để rèn thay thế.
Đọc cùng nhau, bản phân phối hỗ trợ một chiến lược bảo trì đơn giản. Hãy dành phần lớn ngân sách kiểm tra của bạn vào các mối nối ống với tấm ống, bộ tiết kiệm và các mối nối bắt vít, bởi vì ba khu vực này có 77% rủi ro. Tận dụng nỗ lực còn lại để lập bản đồ độ dày trên các đầu nối và hệ thống đường ống, những nơi hiếm khi xảy ra hư hỏng nhưng nghiêm trọng.
Nó cũng giải thích tại sao những lời khuyên chung chung về việc sửa chữa nồi hơi bị rò rỉ thường gây thất vọng. Một nhà máy dành thời gian ngừng hoạt động để sửa chữa vỏ máy trong khi nhiệt độ đầu vào bộ tiết kiệm của nó duy trì dưới điểm sương sẽ hoạt động trở lại trong vòng mười tám tháng. Bản phân phối cho bạn biết nơi cần tìm đầu tiên và dữ liệu vận hành cho bạn biết lý do tại sao rò rỉ lại chọn vị trí đó.
Ba khu vực — mối nối ống với tấm ống, dãy ống đầu nguội và kết nối bắt vít — gây ra hơn 3/4 tổng số rủi ro rò rỉ nồi hơi, vì vậy chúng xứng đáng nhận được phần lớn ngân sách kiểm tra.
Một khi đã biết được cơ chế, các lựa chọn sửa chữa sẽ nhanh chóng thu hẹp lại. Sự so sánh dưới đây được viết từ quan điểm của một nhà máy đang vận hành phải lựa chọn giữa việc sửa chữa trong hai ngày và thay thế trong sáu tuần, và nó giả định rằng mã nồi hơi và tài liệu của nhà sản xuất đang được tuân thủ.
| phương pháp | Phù hợp nhất với | Thời gian ngừng hoạt động điển hình | Chi phí tương đối | Tuổi thọ thực tế |
|---|---|---|---|---|
| Sửa chữa mối hàn cục bộ | Vết nứt chân mối hàn riêng lẻ, rỗ nhỏ trên phần chịu áp lực dày | 1 đến 3 ngày | Thấp | 3 đến 10 năm nếu khắc phục được nguyên nhân |
| Cắm ống | Các ống bị hỏng riêng lẻ, chiếm tới khoảng 10% ngân hàng | 1 đến 2 ngày | Thấp | Không xác định thời hạn nhưng cân bằng công suất và dòng chảy bị giảm |
| lồng | Xói mòn hoặc ăn mòn trên chiều dài ống ngắn | 2 đến 4 ngày | Thấp to medium | 2 đến 6 năm |
| Phần retube | Nhiều thất bại tập trung ở một ngân hàng | 1 đến 3 tuần | Trung bình | 8 đến 15 năm |
| Thay thế bó ống hoàn chỉnh | Mất tường trên diện rộng hoặc thay đổi nhiệm vụ | 3 đến 6 tuần | Trung bình to high | 15 năm trở lên |
| Thay thế toàn bộ đơn vị | Hư hỏng vỏ, trống hoặc đầu; nhiệm vụ không còn phù hợp với thiết kế | 2 đến 6 tháng bao gồm cả chế tạo | Cao | 20 năm trở lên |
Ba quy tắc thực tế nằm sau chiếc bàn đó. Đầu tiên, cắm là biện pháp ổn định chứ không phải là giải pháp. Mỗi ống bị cắm sẽ làm giảm diện tích truyền nhiệt và làm tăng nhiệt độ thoát ra của khí thải, từ đó đẩy các ống còn lại đến gần điểm sương của chúng hơn. Cắm hơn khoảng mười phần trăm của một ngân hàng và bạn đã thiết kế lại lò hơi một cách hiệu quả mà không cần thực hiện kỹ thuật.
Thứ hai, việc sửa chữa hàn chỉ kéo dài khi hạn chế gây ra vết nứt ban đầu được giải quyết. Trên mối nối ống với mâm ống, điều đó có nghĩa là kiểm tra độ giãn nở cho phép, khe hở giữa ống với lỗ và xử lý nhiệt sau khi hàn. Việc sửa chữa mà bỏ qua ba hạng mục đó sẽ bị nứt ở cùng một chân, thường là trong vòng một năm.
Thứ ba, tính kinh tế của việc sửa chữa nên được đánh giá dựa trên lượng nhiệt được cung cấp chứ không phải trên hóa đơn sửa chữa. Một bộ tiết kiệm nhiên liệu bị rò rỉ được cắm thay vì nối lại ống sẽ làm tăng nhiệt độ thoát khí thải, làm tăng mức tiêu thụ nhiên liệu mỗi giờ lò hơi chạy. Đối với một đơn vị bắn liên tục, hình phạt đó có thể vượt quá chi phí của một ống retube thích hợp trong vòng hai hoặc ba mùa hoạt động.
Cắm và hàn mua thời gian; chỉ việc sửa chữa loại bỏ nguyên nhân cơ học hoặc hóa học gây ra rò rỉ mới mua được độ tin cậy.
Khi việc sửa chữa không còn hợp lý nữa, quyết định thay thế sẽ tùy thuộc vào vị trí của lò hơi trong quy trình. Nồi hơi nhiệt thải không phải là sản phẩm có thể thay thế được; mỗi cấu hình được kết hợp với nguồn khí, lượng bụi và cấu hình nhiệt độ. Dải bên dưới liệt kê các cấu hình thường được chỉ định nhất trong các nhà máy hóa chất, luyện kim, điện và amoniac.
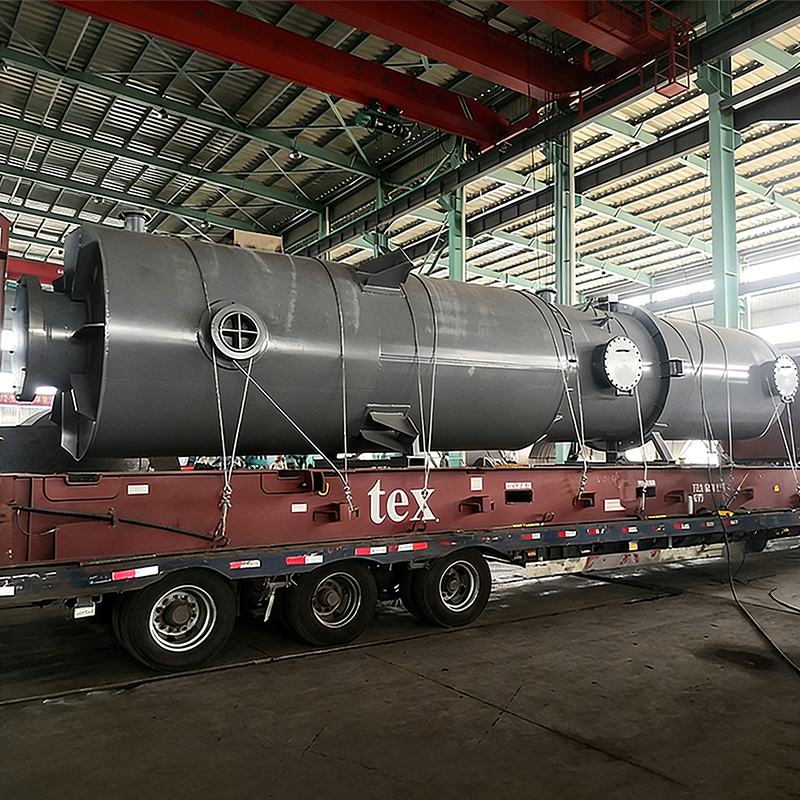
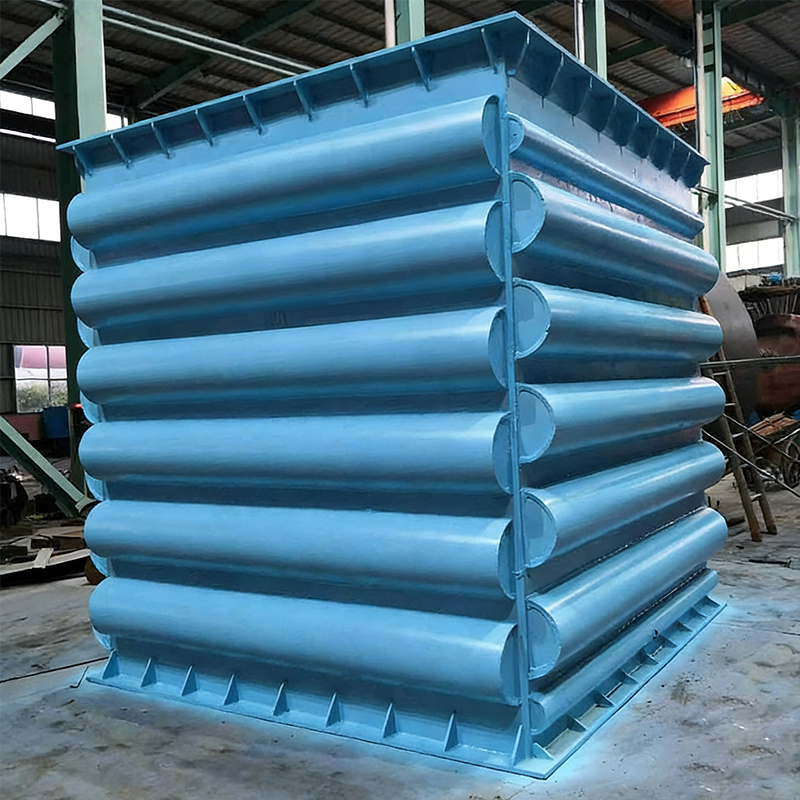 Lò hơi đốt khí thải lò than cốc Lò hơi nhiệt thải khí thải lò nướng Coke là một thiết bị tiết kiệm năng lượng, hiệu suất cao được phát triển đặc biệt cho ngành công nghiệp luyện cốc. Nó nhằm mục đích phục hồi và sử dụng ... Xem sản phẩm →
Đối với mỗi vị trí này, hãy hỏi bốn câu hỏi giống nhau trước khi yêu cầu báo giá. Lưu lượng khí thiết kế và phạm vi nhiệt độ ở đầu vào là bao nhiêu, bao gồm cả các điều kiện khó chịu? Tải lượng bụi và phân bố kích thước hạt ở đầu vào là bao nhiêu? Hàm lượng lưu huỳnh và độ ẩm là gì và điểm sương axit quy định nhiệt độ tối thiểu của kim loại là gì? Và nhà máy thực sự hoạt động vào thời điểm nào, khác biệt với phạm vi bảng tên?
Lựa chọn nhà cung cấp cũng quan trọng như cấu hình. Nồi hơi nhiệt thải là một bình chịu áp lực có bề mặt truyền nhiệt phía khí, vì vậy nhà sản xuất cần có trình độ chuyên môn của cả nồi hơi và bình chịu áp lực cũng như kinh nghiệm thực tế với môi trường bụi và ăn mòn cụ thể. Một nhà cung cấp chỉ chế tạo các bộ trao đổi nhiệt khí sạch thường sẽ không xác định rõ khoảng cách giữa các ống và việc thổi bồ hóng, và rò rỉ đầu tiên sẽ xuất hiện vào năm hoạt động thứ hai.
Điều chỉnh cấu hình lò hơi phù hợp với vị trí quy trình, lượng bụi và điểm sương axit trước khi so sánh giá - các lỗi cấu hình không thể sửa được bằng cách giảm giá.
Hầu hết việc ngăn ngừa rò rỉ trong nồi hơi công nghiệp xảy ra ở giai đoạn vẽ chứ không phải ở xưởng bảo trì. Ba quyết định thiết kế thực hiện hầu hết công việc: giữ nhiệt độ kim loại trên điểm sương axit, chọn thiết kế mối nối có khả năng chịu được sự giãn nở chênh lệch và hạn chế vận tốc khí trong các hàng ống đầu tiên.
Ăn mòn điểm sương là cơ chế chủ yếu trong bộ tiết kiệm và bộ sấy sơ bộ không khí. Câu trả lời về mặt kỹ thuật là một biên độ được ghi lại giữa nhiệt độ kim loại tối thiểu và điểm sương axit được tính toán, được duy trì trong toàn bộ phạm vi hoạt động bao gồm cả điều kiện tải thấp. Lò hơi duy trì giới hạn này ở mức đầy tải nhưng giảm xuống dưới mức đó ở mức tải 40% sẽ vẫn hỏng, chỉ là chậm hơn.
Trong trường hợp các mối nối tiết kiệm hàn thông thường phải vật lộn với nhiệt độ cao, bụi cao và nước ngưng tụ ăn mòn, thì các kết cấu hàn thau mang lại nhiều sự cân bằng khác nhau. Bộ tiết kiệm hàn bằng niken sử dụng kết nối giữa ống với đầu được hàn hoàn toàn, giúp loại bỏ chân mối hàn dài đóng vai trò là tác nhân tạo ra vết nứt trên các mối nối chịu tải theo chu kỳ và mang lại sự tiếp xúc đồng đều hơn giữa ống và vây. Kim loại phụ được chọn để chống ăn mòn hơn là để dễ hàn và bề mặt thu được chống lại chất ngưng tụ có tính axit tấn công vào đầu lạnh của đường dẫn khí thải.
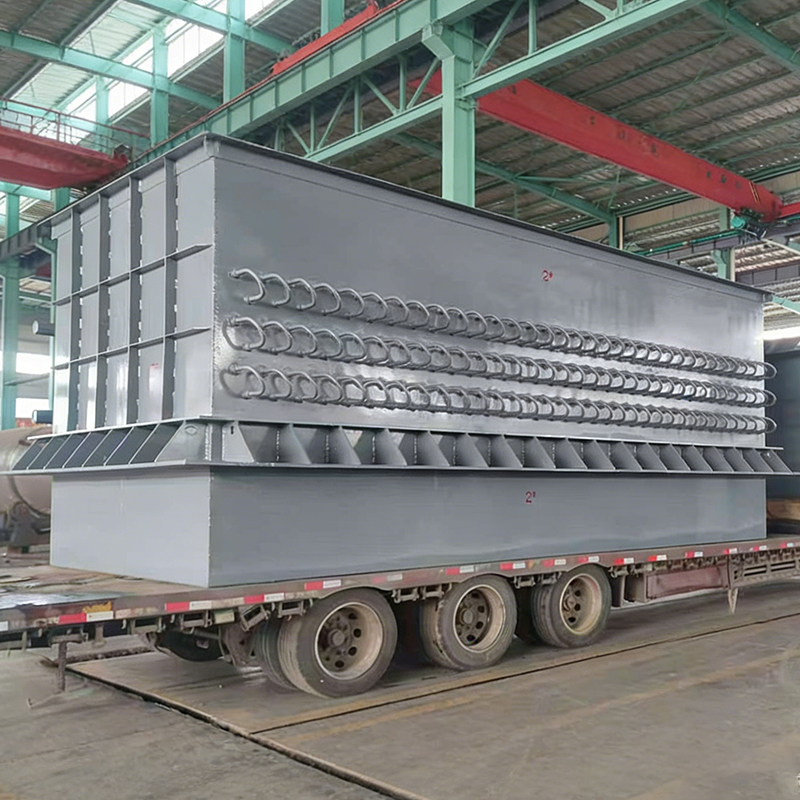
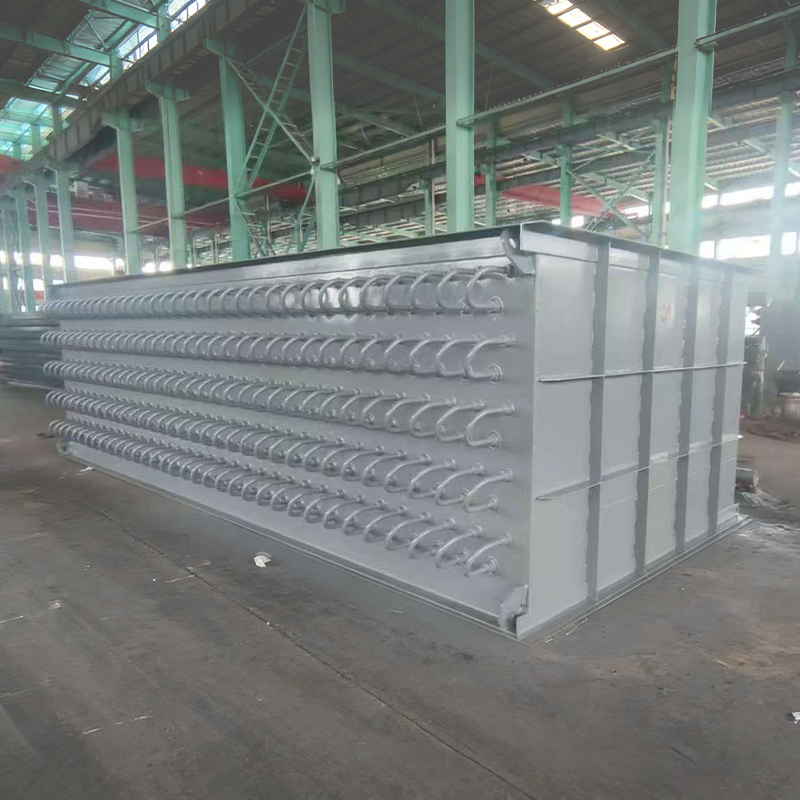 Bộ tiết kiệm Brazed dựa trên niken Bộ tiết kiệm Brazed dựa trên nikens are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Xem sản phẩm →
Trong trường hợp yêu cầu chỉ đơn giản là đốt nóng không khí đốt bằng nhiệt dư của khí thải, thiết bị gia nhiệt sơ bộ không khí là lựa chọn kinh tế hơn, miễn là duy trì được giới hạn nhiệt độ đầu lạnh và các đường dẫn phía khí có thể được làm sạch mà không cần tháo dỡ toàn bộ dãy. Việc lựa chọn giữa hai loại này phải tuân theo phân tích khí thải chứ không phải thứ tự danh mục thiết bị.
Xói mòn tỉ lệ thuận với lập phương vận tốc khí, vì vậy các hàng đầu tiên của nồi hơi chứa nhiều bụi phải được thiết kế để có vận tốc thấp hơn các hàng còn lại của bó. Vị trí đặt máy thổi muội cũng quan trọng: một máy thổi hướng hơi nước vào cùng một hàng ống từ cùng một góc trong nhiều năm sẽ làm xói mòn một đường ống có thể dự đoán được và luân phiên trình tự giữa các lần ngừng hoạt động là một cách chi phí thấp để làm hao mòn.
Về mặt nước, các chi tiết thiết kế ngăn chặn rò rỉ kém hấp dẫn hơn nhưng cũng không kém phần quyết định: điều chỉnh bên trong trống để tránh mang hơi nước, công suất xả đáy phù hợp để kiểm soát chất rắn hòa tan và một bộ khử khí thực sự loại bỏ oxy thay vì chỉ có trên biểu đồ dòng chảy. Các vấn đề về hóa học nước xuất hiện trên bề mặt ống nhiều tháng sau đó và khi đó hư hỏng đã trở thành vết rỗ cục bộ.
Biên độ nhiệt độ cuối lạnh được ghi lại và thiết kế mối nối có khả năng chịu được sự giãn nở chênh lệch sẽ ngăn chặn nhiều rò rỉ hơn bất kỳ chế độ bảo trì nào có thể sửa chữa.
Quyết định phải được đưa ra dựa trên bốn con số: độ dày thành đo được so với yêu cầu tối thiểu, số lần rò rỉ trong giai đoạn vận hành hiện tại so với giai đoạn trước, tuổi thọ thiết kế còn lại của các bộ phận chịu áp và giá trị của một ngày sản xuất bị mất. Khi những con số đó chỉ ra các hướng khác nhau, hãy sử dụng các tiêu chí bên dưới.
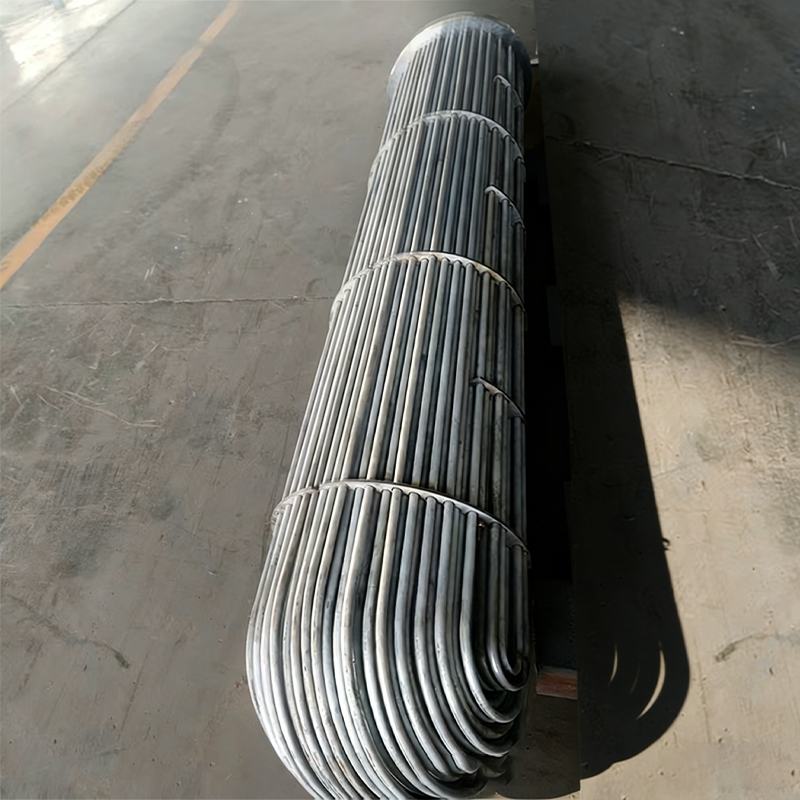 Bộ trao đổi nhiệt vỏ và ống Bộ trao đổi nhiệt vỏ và ống là bộ trao đổi nhiệt công nghiệp điển hình và phổ biến. Cấu trúc cốt lõi của nó bao gồm một lớp vỏ lớn (mặt vỏ) chứa ống ... Xem sản phẩm →
| Sửa chữa tại chỗ khi | Lập kế hoạch thay thế khi |
|---|---|
|
|
Việc tính toán hoàn vốn đáng được thực hiện đúng cách. Một bộ tiết kiệm bị rò rỉ buộc nhà máy phải bỏ qua một phần bề mặt truyền nhiệt sẽ làm tăng nhiệt độ thoát ra của khí thải và mỗi mức độ thu hồi bị mất sẽ chuyển thành nhiên liệu bổ sung mỗi giờ. Nhân số tiền phạt hàng giờ đó với số giờ hoạt động hàng năm, cộng chi phí cho những lần ngừng hoạt động ngoài kế hoạch mà đơn vị hiện tại đã gây ra và so sánh tổng số tiền đó với giá giao của một ngân hàng thay thế bao gồm cả việc lắp đặt.
Ở nhiều thiết bị làm việc liên tục, số học quyết định có lợi cho việc thay thế trong vòng hai đến ba năm, và đó là trước khi tính đến nguy cơ ngừng hoạt động bắt buộc trong giai đoạn sản xuất cao điểm. Ngược lại, trên các thiết bị chạy vài tuần mỗi năm, việc sửa chữa tại chỗ với thành phần hóa học nước chính xác có thể vẫn là lựa chọn hợp lý trong một thập kỷ.
Một biến số nữa đáng được đề cập: chi phí sửa chữa kém chất lượng. Một mối hàn vượt qua bài kiểm tra thủy tĩnh nhưng để lại sự tập trung ứng suất ở chân mối hàn sẽ thất bại lần nữa và lần thất bại thứ hai thường tốn kém hơn lần đầu tiên vì nó xuất hiện mà không báo trước và thường xảy ra trong chiến dịch sản xuất.
Thay thế khi tần suất rò rỉ tăng lên trên nhiều dãy và độ dày thành ở mức tối thiểu; chỉ sửa chữa khi đã biết cơ chế và tuổi thọ còn lại cho chu kỳ ngừng hoạt động tiếp theo.
Nồi hơi đã được sửa chữa chỉ tiếp tục được sửa chữa nếu ba nguyên nhân hình thành rò rỉ được giữ bên trong vỏ thiết kế của chúng. Tính chất hóa học của nước kiểm soát tốc độ hao mòn thành từ bên trong, chu trình tải kiểm soát sự tích tụ hư hỏng do mỏi ở các mối nối và khoảng thời gian kiểm tra quyết định xem kỹ thuật viên hay người vận hành ca có tìm thấy rò rỉ tiếp theo vào lúc nửa đêm hay không.
| Khoảng thời gian | Hoạt động | Ghi lại | Cơ chế rò rỉ được giải quyết |
|---|---|---|---|
| Mỗi ca | Kiểm tra độ ổn định của mức trống, hoạt động xả đáy và bất kỳ sự rò rỉ nào có thể nhìn thấy được | Ghi nhật ký đọc và quan sát | Điều hành du ngoạn, gioăng khóc lóc |
| hàng ngày | Kiểm tra độ pH, độ dẫn điện và oxy hòa tan của nước cấp | Biểu đồ xu hướng, không chỉ là một giá trị | Rỗ mặt nước và ăn mòn dưới lớp lắng đọng |
| hàng tuần | Kiểm tra nhiệt độ thoát khí thải và kiểm tra độ mờ của ống khói | Nhiệt độ so với đường cơ sở tải | Rò rỉ ống sớm, tắc nghẽn và bỏ qua |
| hàng tháng | Hình ảnh nhiệt của vỏ, mặt bích và cửa cống khi còn ấm | Hình ảnh được nộp so với các tháng trước | Rò rỉ mối nối và miếng đệm trước khi hư hỏng |
| Mất điện hàng năm | Lập bản đồ độ dày siêu âm của bộ tiết kiệm và bộ sấy sơ bộ không khí | Bài đọc được ánh xạ lưới | Tường mỏng do ăn mòn và xói mòn |
| Mất điện hàng năm | Kiểm tra chất thẩm thấu thuốc nhuộm hoặc hạt từ tính của mối hàn giữa ống với tấm ống | Hồ sơ chung | Vết nứt mỏi ở các khớp bị hạn chế |
| Cứ sau 3 đến 5 năm | Kiểm tra bộ phận áp suất đầy đủ, kiểm tra độ cứng đầu, đo hành trình khe co giãn | Báo cáo kiểm tra được chứng nhận | Leo, mở rộng quá mức, hư hỏng vỏ |
Hai thói quen làm cho những khoảng thời gian này trở nên hiệu quả. Đầu tiên là so sánh số đọc với đường cơ sở đã được hiệu chỉnh theo tải thay vì với giá trị cảnh báo cố định, bởi vì hầu hết các rò rỉ đều tự thông báo là một xu hướng nhỏ thay đổi rất lâu trước khi chúng vượt qua ngưỡng. Thứ hai là viết phần sửa chữa hóa học nước theo thứ tự công việc giống như sửa chữa cơ khí, do đó, cách khắc phục và nguyên nhân được kết hợp chặt chẽ với nhau.
Đạp xe tải đáng được quan tâm cụ thể. Mỗi lần khởi động và tắt máy sẽ áp dụng một chu trình nhiệt đầy đủ cho các mối nối ống với mâm ống, các đầu nối và các bộ phận giãn nở, đồng thời hư hỏng do mỏi sẽ tích lũy bất kể việc sửa chữa được thực hiện cẩn thận đến mức nào. Việc giảm số chu kỳ không cần thiết và giữ tốc độ tăng dần bên trong đường cong của nhà sản xuất không tốn kém gì và trực tiếp kéo dài khoảng thời gian giữa các lần rò rỉ.
Xu hướng hóa học và nhiệt độ khí thoát ra hàng tuần - nồi hơi bị rò rỉ hầu như luôn xuất hiện dưới dạng xu hướng thay đổi vài tuần trước khi nó xuất hiện dưới dạng nước trên sàn.
Sau khi quyết định chuyển từ sửa chữa sang thay thế, câu hỏi tìm nguồn cung ứng trở nên thực tế: ai có thể cung cấp bộ phận áp suất phù hợp với các ống dẫn hiện có, đáp ứng các yêu cầu hiện hành của nồi hơi và bình chịu áp lực và đến bên trong thời điểm ngừng hoạt động? Câu trả lời thường là một nhà sản xuất thiết bị gốc thay vì một xưởng chế tạo thông thường, vì ba lý do.
Đầu tiên là trình độ chuyên môn. Bộ nồi hơi nhiệt thải là thành phần ranh giới áp suất và nhà sản xuất cần phê duyệt thiết kế và chế tạo áp dụng cho khu vực pháp lý của bạn. Ở Trung Quốc, điều đó có nghĩa là giấy phép sản xuất bình chịu áp lực cấp ba cho công việc trong nước và dán tem ASME cho thiết bị xuất khẩu hoặc các dự án được quốc tế tài trợ. Một nhà chế tạo thép nói chung không thể cung cấp hợp pháp bộ phận đó, cho dù báo giá có vẻ cạnh tranh đến đâu.
Thứ hai là kiến thức về quy trình. Các bề mặt truyền nhiệt phía khí bị hỏng theo những cách cụ thể trong các ngành cụ thể và nhà sản xuất đã cung cấp các ứng dụng lò luyện cốc, thiêu kết và thổi oxy sẽ biết các kiểu xói mòn và bám bẩn. Trải nghiệm đó thể hiện ở khoảng cách giữa các ống, vị trí đặt quạt thổi bồ hóng, hành trình khe co giãn và biên độ nhiệt độ đầu lạnh, tất cả đều không thể nhìn thấy trên bản vẽ bố trí chung nhưng lại mang tính quyết định khi sử dụng.
Thứ ba là phạm vi giao hàng. Việc sửa chữa hoặc thay thế rò rỉ thường cần nhiều hơn một gói: nó cần sửa đổi ống dẫn, hỗ trợ kết cấu, cách nhiệt, các chi tiết chịu lửa, lỗ lấy áp thiết bị và hỗ trợ vận hành. Làm việc với một nhà cung cấp duy nhất thiết kế, sản xuất, lắp đặt và vận hành sẽ loại bỏ rủi ro về giao diện giữa ba hoặc bốn nhà thầu riêng biệt.
Khi đánh giá các nhà cung cấp tiềm năng, hãy yêu cầu bằng chứng thay vì tuyên bố: trình độ bằng văn bản về bình chịu áp và nồi hơi, thiết bị sản xuất nội bộ xác định chất lượng chung có thể đạt được và danh sách tham khảo từ các nhà máy chạy các điều kiện khí tương đương. Một nhà sản xuất có lò hàn, công suất quấn vây và dây chuyền sản xuất ống dẫn nhiệt riêng có quyền kiểm soát trực tiếp các mối nối gây ra hầu hết các rò rỉ ở đầu nguội, đây là một sự khác biệt có ý nghĩa so với nhà cung cấp thầu phụ các hoạt động đó.
Đối với các nhà máy hoạt động trên phạm vi quốc tế, cuộc trao đổi tìm nguồn cung ứng cũng cần xác nhận việc thực hành tài liệu: chứng chỉ vật liệu, thông số kỹ thuật quy trình hàn và hồ sơ chứng nhận, báo cáo thử nghiệm không phá hủy, chứng chỉ kiểm tra thủy tĩnh và bản vẽ hoàn công. Những tài liệu đó là những gì thanh tra viên sẽ yêu cầu và sự vắng mặt của chúng có thể trì hoãn việc vận hành thử rất lâu sau khi thiết bị đã đến hiện trường.
Cuối cùng, giá phải được đánh giá trên cơ sở tổng chi phí bao gồm hiệu suất thu hồi nhiệt được cung cấp, khoảng thời gian dự kiến giữa các lần can thiệp bảo trì và thời gian phản hồi của nhà cung cấp đối với phụ tùng thay thế. Một gói rẻ hơn để bịt đầu lạnh bằng các sản phẩm chống ăn mòn trong vòng mười tám tháng thì không hề rẻ hơn chút nào.
Các bộ phận chịu áp lực nguồn từ nhà sản xuất nồi hơi và bình áp lực đủ tiêu chuẩn có liên doanh sản xuất nội bộ - tài liệu và chất lượng mối nối không thể được kiểm tra trong công việc của nhà thầu phụ sau khi giao hàng.
Trong hàng trăm công việc kiểm tra và sửa chữa, năm sai lầm tương tự vẫn tái diễn. Mỗi cái đều không tốn kém để tránh và tốn kém để lặp lại.
Mỗi sai lầm này đều có một logic ngắn hạn đằng sau nó - áp lực thời gian, áp lực ngân sách, thời gian ngừng hoạt động đang dần tuột dốc. Vấn đề là chi phí của sai sót sẽ rơi vào ngân sách bảo trì tiếp theo, thường là trong chiến dịch sản xuất khi nhà máy ít có khả năng chi trả cho việc ngừng hoạt động ngoài kế hoạch.
Một nguyên tắc đơn giản có thể giải quyết hầu hết các vấn đề đó: trước khi kết thúc bất kỳ công việc sửa chữa nào, hãy ghi lại cơ chế, phương pháp sửa chữa, phép đo chứng minh điều đó và thay đổi vận hành sẽ ngăn chặn sự tái diễn. Mười phút ghi lại tài liệu khi kết thúc quá trình sửa chữa là khoản đầu tư có độ tin cậy rẻ nhất dành cho nhà máy.
Mọi sửa chữa rò rỉ phải kết thúc bằng một cơ chế được ghi lại và thay đổi vận hành tương ứng - nếu không, rò rỉ tương tự sẽ chỉ được lên lịch vào một ngày sau đó.
Hai trang đáng để mở trong khi chuẩn bị quyết định sửa chữa hoặc thay thế:
Cả hai trang đều có cùng một điểm xuất phát như bài viết này: hiểu cơ chế, sau đó chọn thiết bị.
Các quyết định tìm nguồn cung ứng tốt bắt đầu bằng cơ chế lỗi rõ ràng — đưa phân tích khí, bản đồ độ dày và lịch sử rò rỉ vào cuộc trò chuyện đầu tiên với nhà cung cấp.
Sửa chữa nồi hơi bị rò rỉ là một chuỗi quyết định chứ không phải một nhiệm vụ đơn lẻ. Xác định vị trí, xác nhận cơ chế, chọn cách sửa chữa loại bỏ nguyên nhân và ghi lại thay đổi vận hành để ngăn nó quay trở lại. Khi dữ liệu độ dày và tần suất rò rỉ cho biết thiết bị đã hoàn tất, hãy coi việc thay thế như một dự án kỹ thuật có vị trí xử lý, tải bụi và điểm sương axit được đính kèm, đồng thời chỉ định thiết bị theo những con số đó thay vì dựa vào trang danh mục.
Các nhà máy tuân theo trình tự đó thường ít bị rò rỉ hơn, thời gian ngừng hoạt động ngắn hơn và khoảng thời gian giữa các biện pháp can thiệp lớn dài hơn. Các nhà máy đuổi theo nước thay vì cơ chế lại gặp phải hiện tượng rò rỉ tương tự, thường là ngay sau lần khởi động lại tiếp theo và thường là vào thời điểm kém thuận tiện nhất trong năm sản xuất. Sự khác biệt giữa hai điều này không phải là ngân sách; đó là thứ tự các câu hỏi được hỏi.
Hãy hỏi về cơ chế trước phương pháp và về thiết kế trước khi đặt giá - chỉ riêng đơn đặt hàng đó đã ngăn ngừa hầu hết các rò rỉ nồi hơi lặp lại.
Chúng tôi sẽ giúp bạn tiến tới thành công.

Khu tích tụ công nghiệp công nghệ cao Maqiao North, thành phố Tĩnh Giang, thành phố Thái Châu, tỉnh Giang Tô

+86-18752676699 / +86-13961025664